中心供氧系统工程设备22年
设备销售 工程设计与施工
设备销售 工程设计与施工
业务咨询热线

13522858788
13522858788
时间:2026-10-10 浏览:49
医用气体管道系统是医院生命支持系统的重要组成部分,管材选用与安装施工质量直接关系到供气安全与气体品质。根据GB 50751-2012《医用气体工程技术规范》的要求,除设计真空压力低于27kPa的真空管道外,医用气体的管材均应采用无缝铜管或无缝不锈钢管。
管材性能对比
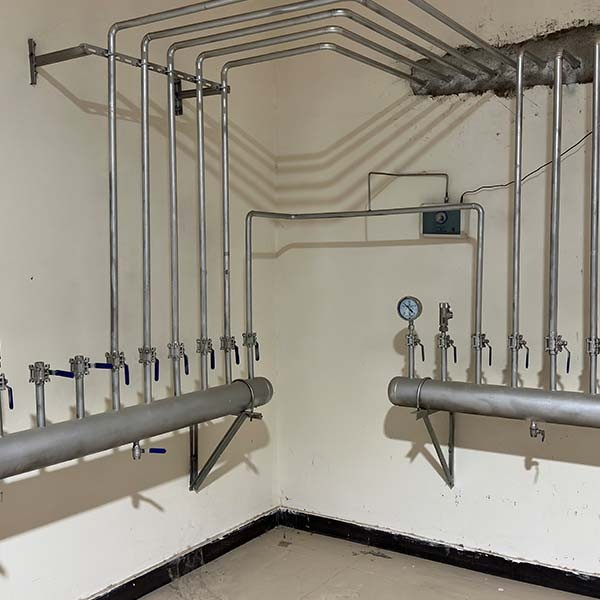
脱脂紫铜管是医用气体领域应用最广泛的管材之一。铜管具有优异的延展性,便于现场弯制加工,弯曲半径可控制在较小范围内,减少焊点数量从而降低泄漏风险。铜材质具有天然的抑菌特性,内壁光滑不易积垢,对维持气体洁净度有利。铜管焊接采用银基钎焊,施工工艺成熟,气密性易于保证。
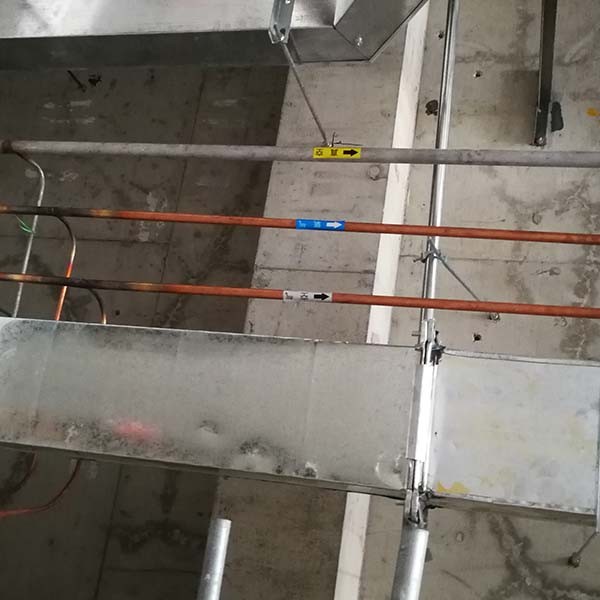
不锈钢管在机械强度和耐腐蚀性方面具有明显优势。其抗拉强度远高于铜管,能够承受更高的系统压力,适合高压氧舱、液氧站出口段等高压工况。不锈钢管表面光洁度高,对氧纯度保持具有积极作用。但焊接需采用氩弧焊,对操作人员技能要求更为严格,焊接检验工作量较大。
工程实践中常采用差异化配置策略:主干管与走廊横管采用不锈钢管以满足强度与流量要求,进入病房的支管采用铜管便于末端连接与设备带集成。
安装施工关键工艺
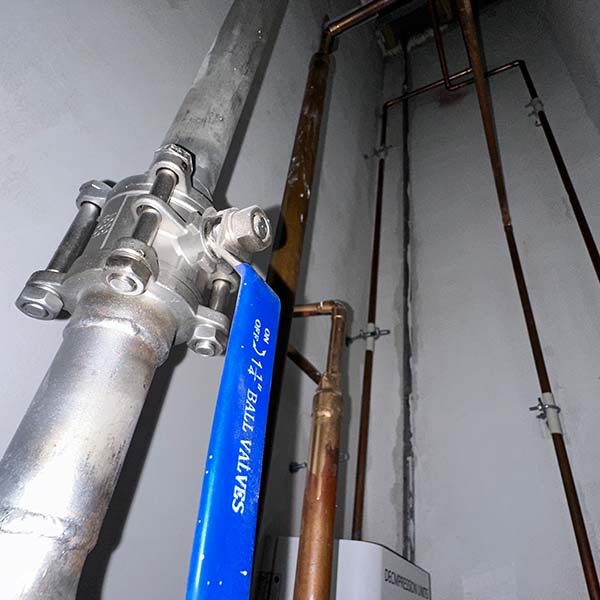
脱脂处理是不可逾越的强制环节。氧气管道安装前必须脱油脱脂,凡是输送氧气的管道、管件、仪表、阀门和其他一切接触氧气的附件,都必须事先进行脱脂处理,脱脂后用不含油的空气或氮气吹净。管材切割、坡口加工后须进行二次脱脂,施工工具、手套、抹布全部无油。
铜管连接应采用承插式银基钎焊,钎料含银量宜不低于45%,焊接时管内通入惰性气体保护,防止内壁氧化产生颗粒污染物。不锈钢管连接应采用氩弧焊,焊前清除坡口两侧油污,焊后对焊缝进行酸洗钝化处理。焊接后应进行外观检查,不允许有气孔、缩孔、夹渣、漏焊、虚焊、裂纹等缺陷。
系统吹扫与压力试验是检验施工质量的关键环节。吹扫介质应选用干燥无油的氮气,露点≤-40℃,流速不低于20m/s,以白布检验无杂质、无水分残留为合格。强度试验压力为设计压力的1.5倍,保压30分钟压降不超过5%;气密性试验在设计压力下保压24小时,氧气泄漏率不超过0.2%。
管道接地同样不可忽视。进入手术室内的金属管道接地电阻不应大于4Ω,供氧管道须可靠接地。
综上,医用气体管材选用应遵循“规范为纲、场景为据、工艺为本”的原则,在满足GB 50751强制性要求的前提下,结合工程具体条件做出技术经济最优决策,方能确保系统安全可靠运行。
电话
13522858788
二维码
微信
邮箱
507601@qq.com